Skicka en kartongdesign till fem fabriker och du kanske får tillbaka tre offerter, ett “det här kan vi inte tillverka” och ett totalt tystnad. Om det har hänt dig har du stött på något som de flesta köpare inte förväntar sig från början: alla förpackningsfabriker tillverkar inte samma typ av kartong, och flera av dem kan helt enkelt inte tillverka den du har i åtanke.
Två helt olika verksamheter under samma etikett
“Förpackningsfabrik” täcker två väsensskilda typer av verksamhet, och den skillnaden spelar större roll än de flesta köpare inser — fram tills de själva råkar ut för det.
Den första typen är en maskinlinjefabrik. Här körs stora wellpapplinjer, kartongvikningslinjer och stansmaskiner som tar ett platt ark och i ett enda automatiserat steg rillar, skär och viker det till en färdig kartong. Det är en mycket effektiv modell — när stansformen väl är gjord kan linjen producera tiotusentals identiska vikkartonger om dagen, till en styckkostnad som en handavslutad kartong aldrig kan matcha. Haken är att designen måste passa det maskinen faktiskt klarar: en form som vikningssekvensen stödjer, ett material inom linjens tjockleksintervall, ett tryck som passar pressen. Ber du om något utanför den ramen får du antingen ett förslag på förenkling eller ett rakt nej.
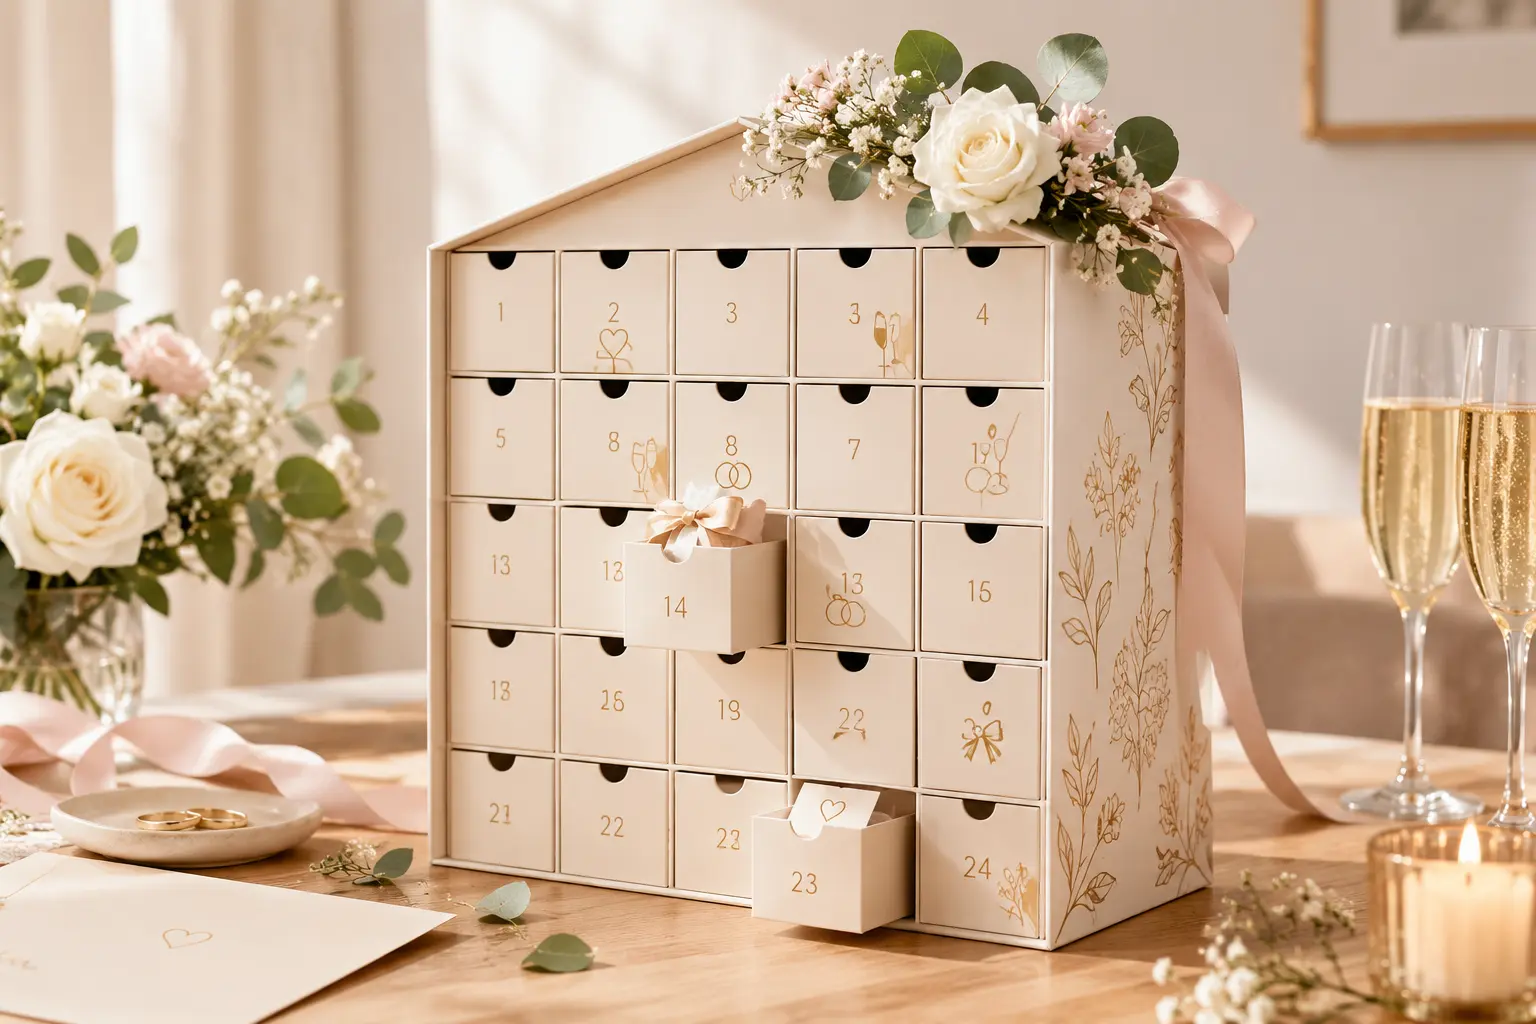
Den andra typen är vad vi skulle kalla en konstruktions- och efterbehandlingsverksamhet — kategorin vi själva jobbar i. Det är här styva askar, lock med magnetstängning, lådkonstruktioner och flerdelade sammansättningar tillverkas. En styv ask skärs och viks inte från ett enda ark; den byggs upp från en kärna av styvt kartongmaterial, kläs med tryckt papper eller tyg, med hörn som viks för hand eller med halvautomatisk utrustning, och sätts sedan samman till sin slutliga struktur — lock, botten, magnet, dragband, vad designen nu kräver. Maskiner gör en hel del av jobbet även här, men processen bygger på mänskligt handlag i flera steg på ett sätt som en vikkartonglinje aldrig behöver.
Vad “komplex konstruktion” faktiskt innebär
Det är värt att vara konkret om vad som skiljer dessa konstruktioner från en tryckt vikkartong, för skillnaden är inte kosmetisk — den är strukturell och märks i nästan varje produktionssteg.
Ta en styv ask med magnetstängning. Kartongkärnan måste först skäras till exakta innermått, eftersom varje avvikelse förstärks när klädseln appliceras. Själva klädseln — papper, tyg eller ett specialmaterial — appliceras med vatten- eller smältlim, och en ren, bubbelfri finish runt hörnen är fortfarande något automatiserad utrustning inte kan ersätta fullt ut, särskilt på strukturerade eller tygklädda ytor. Magneten måste sitta rakt och centrerat så att locket sluter tätt varje gång, inte bara på provexemplaret. Om designen kräver en innerinsats, ett dragband eller en tryckt innerfoder läggs varje sådant moment till som ett eget steg, med sin egen felmarginal.
En lådkonstruktion höjer svårighetsgraden ytterligare: hylsan och lådan måste tillverkas med kompletterande toleranser — tillräckligt snäva för att lådan inte ska glida ut av sig själv under transport, men tillräckligt lösa för att glida mjukt. En bokformad ask med magnetisk rygg måste öppnas och stängas rent hundratals gånger utan att gångjärnet ger vika. Inget av detta är exotiskt — det är standardpraxis för den som regelbundet tillverkar styva förpackningar — men det är också färdigheter som en vikkartonglinje aldrig har anledning att utveckla, eftersom inget i dess normala arbetsflöde kräver det.
Varför en maskinlinjefabrik tackar nej till din order
Det handlar inte om ovilja från fabrikens sida. En vikkartonglinje är byggd för jämnhet: samma material, samma tjocklek, samma vikmönster, körning efter körning. Att bygga om den för en engångskonstruktion i styvt material med magnetstängning är ingen liten sak — i många fall finns utrustningen för att klä och montera styvt kartongmaterial helt enkelt inte på golvet, eftersom den tillhör en helt annan maskinkategori som betjänar en annan del av marknaden.
Det finns också en marginallogik bakom det hela. En maskinlinjefabrik tjänar pengar på volym och repeterbarhet. En design som kräver handavslutning innebär arbetskostnader och variation i kvalitetskontrollen som inte passar den modellen — även en fabrik som faktiskt äger en klädselmaskin har sällan skäl att prioritera en komplex order med lägre volym framför en stående, stor vikkartongorder. Det ärliga svaret är därför oftast “det här är inget för oss”, även när designen i sig är helt rimlig.
Vad det kostar att inte känna till skillnaden
De köpare som stöter på mest friktion är de som inte upptäcker det här förrän flera veckor in i en leverantörssökning. En design skickas till fem fabriker som hittats via en allmän katalog eller marknadsplats. Tre svarar med en förenklad version, utan att nämna att de ändrat något strukturellt. En offererar designen precis som den skickades in, till ett pris som verkar märkligt högt jämfört med de andra — tills det blir tydligt att de andra tre aldrig offererade samma ask. En svarar inte alls, eftersom förfrågan hamnade hos någon som inte hade anledning att svara på något utanför sin produktionskapacitet.
Den missmatchningen kostar tid, och ibland mer än tid. Ett varumärke som godkänner en “offert” utan att inse att fabriken i tysthet bytt ut magnetstängningen mot en instickslapp, eller den styva konstruktionen mot en tjockare vikkartong, kan sluta med provexemplar som inte motsvarar det man designade — något som ofta upptäcks först efter att en handpenning betalats och en produktionstid bokats.
Var det lämnar köparen
Många hamnar då fast mellan två dåliga alternativ: förenkla designen så att den passar det en maskinlinjefabrik kan producera, eller hitta en verksamhet som faktiskt gör konstruktions- och efterbehandlingsarbete — en mindre, mindre standardiserad del av marknaden som är svårare att hitta via en allmän katalog eller marknadsplats.
Vi är specialiserade på just den andra kategorin. Styva askar med magnetstängning, lådkonstruktioner, bokformade öppningar, folietryck, prägling, soft-touch- och matta ytor — det här är konstruktioner som kombinerar maskinarbete med manuell montering och efterbehandling, och de utgör kärnan i det vi gör snarare än en bisyssla vid sidan av en vikkartongverksamhet. Det är också därför vi är rustade för att jobba med varumärken som designar något strukturellt mer ambitiöst än en tryckt vikkartong, i stället för att styra varje förfrågan mot det en maskinlinje precis skulle klara av.
Så avgör du vilken typ av fabrik du behöver
Ett par frågor brukar reda ut det här snabbt, och det är värt att ställa dem innan du skickar iväg ett komplett designpaket:
- Kräver designen en styv konstruktion med kartongkärna, eller skulle en tryckt, stansad vikkartong räcka? Om det senare stämmer är en maskinlinjefabrik oftast det bättre och billigare valet.
- Finns det en magnetstängning, en lådmekanism, en flerdelad lock-bottenkonstruktion, eller en klädsel i tyg eller specialpapper med i designen? I så fall rör du dig inom konstruktions- och efterbehandlingsterritorium — då är det värt att direkt fråga fabriken om den utrustningen och processen faktiskt finns hos dem innan du skickar färdiga tryckfiler.
- Har mer än en fabrik föreslagit att du förenklar designen istället för att offerera den som den är? Det brukar vara ett tecken på att du pratar med maskinlinjeverksamheter som inte är rustade för den konstruktion du faktiskt vill ha.
- Beskrev offerten konstruktionsmetoden, eller gav den bara ett pris och en leveranstid? En verksamhet som verkligen kan bygga det du designat brukar av egen kraft vara konkret om hur — vilket lim, vilken stängningsmekanism, vilket klädselmaterial — utan att du behöver fråga två gånger.
Prata med oss om din design
Om du är osäker på vilken kategori din design tillhör, skicka den till oss så säger vi rakt ut var du står — även om ett enklare, maskintillverkat format faktiskt skulle passa dig bättre och kosta mindre. Vi säger hellre det direkt än tar oss an ett uppdrag som inte passar någon av parterna.